


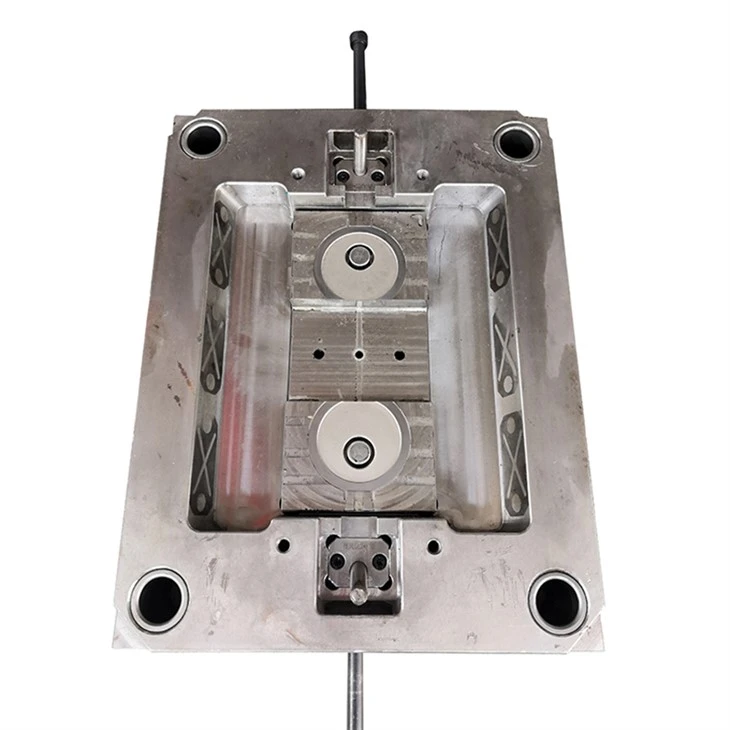

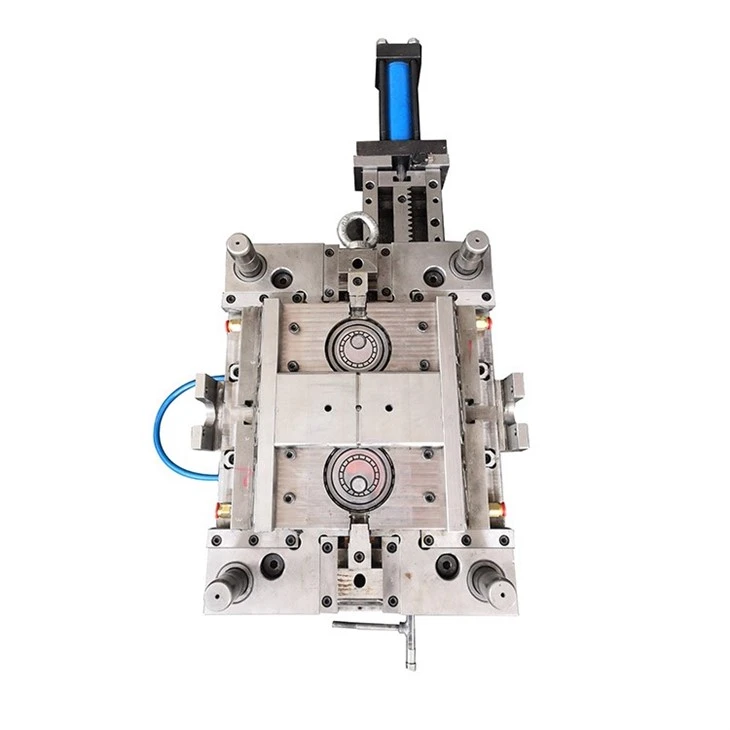
Kalup za brizganje steklenic z več{0}}dvobarvnimi-zapornimi pokrovčki
Ujemajoči se materiali za dvo-barvno brizganje morajo izpolnjevati dva osnovna pogoja združljivosti: združljivost z lepilom in združljivost pri obdelavi. Poleg tega morajo biti izpolnjene naslednje zahteve:
(1) Enota za vbrizgavanje, vzporedna v isti smeri, vzporedna v nasprotni smeri, vodoravna in navpična oblika L-, oblika Y- v isti smeri, enovaljna struktura vbrizgavanja;
(2) Mešana šoba, posebne šobe z vzorci, valovi, oznakami pretoka, prelivi, vmesnimi plastmi itd.;
(3) vpenjalni kalup, standardni tip, navpični tip gramofona, vodoravni tip gramofona, tip rotacijske gredi, tip mehanske ročice in drugi mehanizmi;
(4) Hranjenje, poleg standardnega pogona hidravličnega motorja, obstaja tudi električna podajalna struktura ESD (ElectricScrewDrive);
(5) Oljni tokokrog z visoko-hitrostnim vbrizgom ACC za shranjevanje tlaka in zaprto{2}}zanko.

Kalup za brizganje steklenic z več{0}}dvobarvnimi-zapornimi pokrovčki

Dvobarvno brizganje
Dvobarvno brizganje je postopek uporabe dveh vrst plastike za brizganje komponente.
Splošno dvo{0}}barvno brizganje vključuje prelivanje, ki se doseže z dvema postopkoma brizganja z običajnim strojem za brizganje. Ozko definirano dvo-barvno brizganje se nanaša na uporabo dvo-barvnega stroja za brizganje za brizganje dveh različnih plastik v komponento na istem stroju, običajno z uporabo rotacijskega tipa.
Prvi nima visokih zahtev glede opreme, ima pa nizko proizvodno učinkovitost in je v bistvu primeren le za materiale za oblikovanje, ki ne zahtevajo visoke ravni mehkega ali trdega lepila. Slednji ima dobro uporabnost in kakovost izdelkov, visoko učinkovitost proizvodnje in je trenutno trend
Močna zmogljivost in visoko varčevanje z energijo: po energetsko-varčni preobrazbi stroja za brizganje se lahko sistem hitro odzove in stroj za brizganje lahko hitro prilagodi dovod glede na lastne potrebe, kar lahko učinkovito izboljša stopnjo izkoriščenosti električne energije stroja za brizganje ter doseže visoko učinkovitost in varčevanje z energijo.
Dobra stabilnost: sistem uporablja nadzor tlaka in pretoka z dvojno zaprto{0}}zanko, ki določa dobavo stroja za brizganje glede na njegovo povpraševanje. Sistem lahko doseže novo ravnotežno stanje ali se vrne v prvotno ravnotežno stanje po kratkem procesu prilagajanja ob danem vnosu ali zunanjih motnjah.
Hitra odzivnost: Hitra odzivnost je eden od pomembnih pokazateljev dinamične kakovosti servo sistemov. Zaradi kratkega proizvodnega prehodnega časa, običajno znotraj 200 ms, mora biti sprednji rob prehodnega procesa strm, da bi dosegli zahteve po prekoračitvi, stopnja dviga po energijsko-pretvorbi pa velika. Stroj za brizganje lahko doseže 1500 obratov na minuto v manj kot 0,03 sekunde.


